2026-09-02
In officina cylindri hydraulic obsoleto malleo hydraulico denudetur. Superficies virga turpis ostendit longitudinalem, rubigo levis in foveis corrodit, et stratum chrome circa finem virga extractum est. Querela emptoris non est nova: motus piger, contaminatio olei, et repetitio sigilli supplementi. Priusquam sigilla reprehendis aut tubum cylindricum, anconam superficiem examina. Ferreus chrome plating manet frequentissima solutio ad tutelam anconarum, quia coniunctionem duritiae, corrosionis resistentiae tradit, et frictioni gravis, quae paucae aliae superficiei curationes in valore pecuniae aequare possunt.
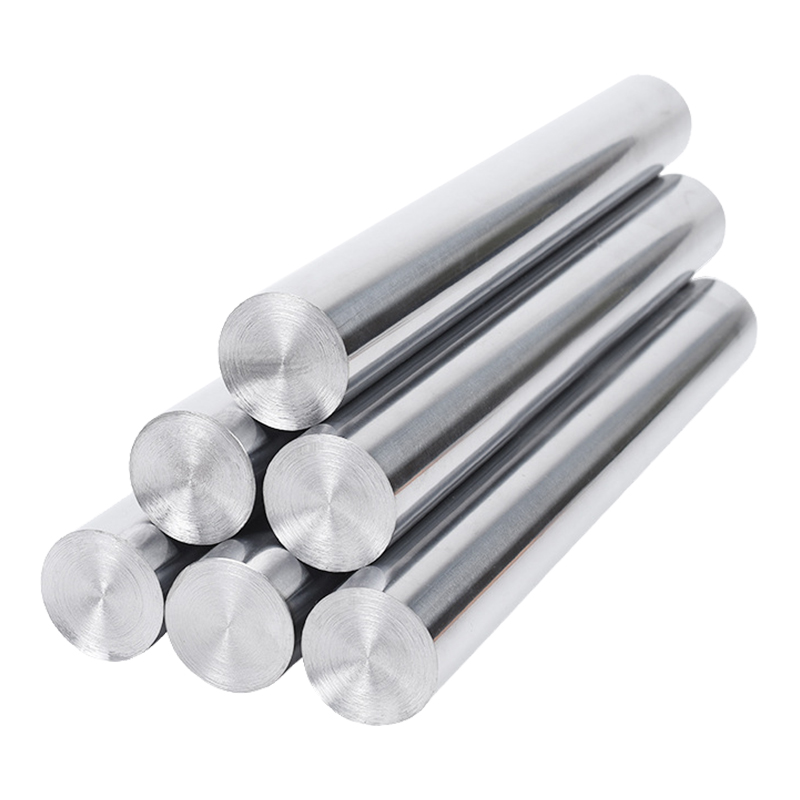
Ferreus chrome plating est processus electrodepositi tenui chromii iacuit in ferrum subiectum. Ad pistonis baculum, haec tabulata tria clavium operas habet: laesurae vestis obsignationis rationi resistit, chalybem carbonis ab umore et oeconomia protegit, et dynamicam frictionem inter virgas et signaculas parvas satis lenis operationi servat.
Chrome accumsan ipsum perquam dura. In usu, dura chroma coatings plerumque 68 ad 72 HRC mensurant, vel fere 900-1100 HV. Duritia illa est ratio virgae patellae centum milium cyclorum tractare non amittens diametrum. Etiam baculum adhibendum permittit in ambitus incrementi, ubi pulvis, abrasives et aqua insunt.
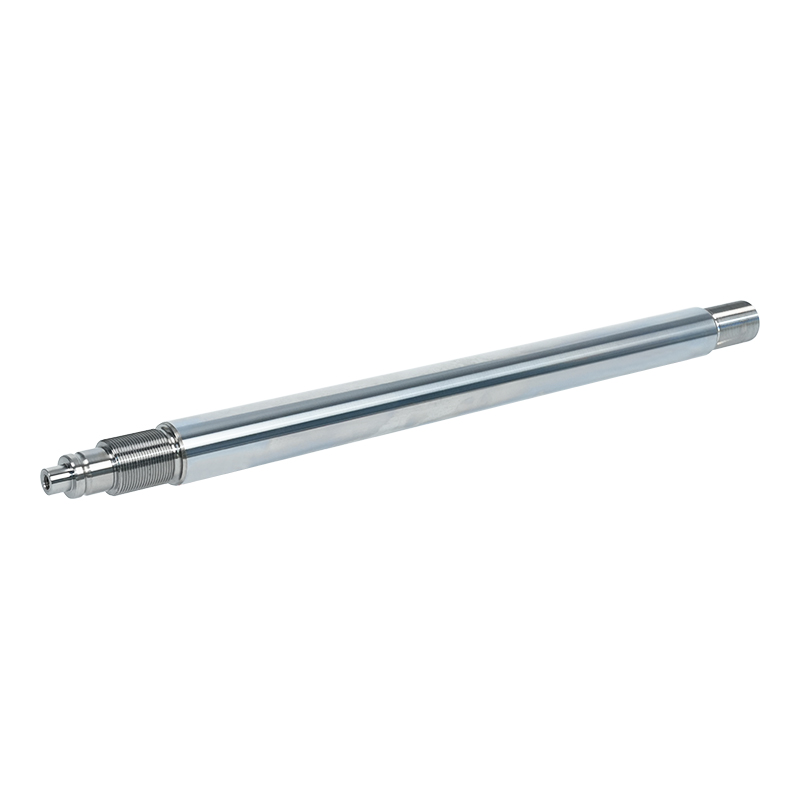
 Ferreus Chrome Plated Piston pro gere resistentia Anconius haec anconis dura chroma efficiens cum duritie superficie altae praebet, praestantem gerunt resistentiam et durabilitatem in ambitibus quaerendis. Potest etiam refricari per re-plaginem, offerens solutionem sumptus-efficax pro virgis attritis. Visum Product →
A durum Chrome patella ANCON non solum circa superficiem duritiem. Litura practica etiam est ad usus virgas refurbishendas. Si baculus teritur sed tamen rotundus est, ad magnitudinem pristinam rursus patella et re- terrari potest, quae saepe plus efficax est quam novam partem emere.
Non omnia dura chrome plating idem est. Discrimen inter virgam quae duos annos durat et unam quae decem saepe durat in paucis valoribus mensurabilibus iacet. Hae sunt notiones cum supplemento verificare debes.
| Specification | Typical dolor | Quod afficit |
|---|---|---|
| Duritiem coating | 68-72 HRC (≈900–1100 HV) . | Repugnantia et abrasione vitam gerunt |
| Crassitudo coating | 10-30 µm ad servitium vexillum; 30-50 µm pro gravibus condicionibus officium | Corrosio tutelae, marginem gestare et altiore servitio vitae |
| Superficies asperitas (Ra) | 0.1-0.2 µm post politionem | Sigillum convenientiae et frictionis morum |
| Coing adhaesio | Non flaking vel curva in XC ° flexuram test | Diu terminus durabilitas sub dynamic onerat |
| Diametri tolerantia | h7 vel consuetudine strictiore range, duce et sigillis congruentibus | Apta ad columpnam et sigillum perficiendi |
Hos numeros cum elit dicere non potest, ignotus emis. Petite pro experimento modum vel vexillum internum post quemlibet valorem. Haec virga obvia iugis verisimilius est vitam meritis praevidere liberare.
Antequam quodlibet chromium ferrum attingit, virga machinanda est ad rectam diametri et superficiem metam. Ipsa platinga processus normaliter includit dejectiones, acidum purgatio, obversio etching, chromium balnei depositionis, lotii, ac finalis expolitio. Quilibet gradus adhaesionem finalem et crassitudinem distributionis afficit.
In fabrica perito, hic processus cum apparatu dedicato regitur. Exempli gratia, CNC machinis stridor et machinis expoliendis CNC adhibentur ad machinis debitam praecisionem ante platendam. A dolor environmental electroplating linee productio adiuvat chemiam balnei constantem conservare, quae duritiem et uniformitatem efficiens directe afficit. Haec una ratio est cur virga cum eadem specificatione materiali aliter se habeat ab uno in alio.
Qualitas in batch basis imperare solet. Bona elit crassitudinem efficiens cohibet cum crassitudine magneticae METIOR, duritiam exempli mensurat, probationem adhaesionem exercet et porositatem inspiciat. Pete libellum conformitatis vel famam testem cum emeris.
Chrome plating dura baseline est, sed non solum bene. Electio saepe pendet in ambitu ac scopo dispendio.
Ad apparatum marinum vel valde humidum, duplex vestis, sicut chrome lacteum, sequitur dura chroma popularis. Lacteus albus underlayer resistentia melioris corrosionis, dum dura chroma summum stratum indutum superficiei praebet. Haec coniunctio communis est ad litus et apparatum portum.
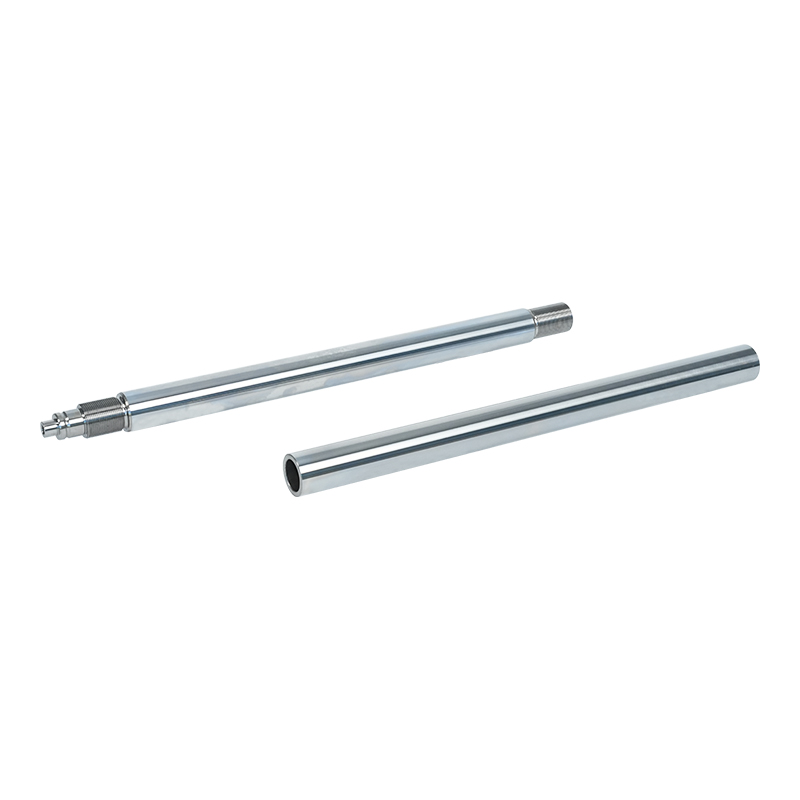 Lactea alba et dura Chrome Coated HYDRAULICUS Piston Rod Coniungens substratum lacteum album cum strato duro chrome summo, haec anconaria corrosionem meliorem praebet resistentiae pro applicationibus marinis vel altae humiditatis, servato indumento resistentiae certae operationis. Visum Product →
Alterum iter constitutum est nickel et chromium durum. Nickel interlator melius resistentiam praebet oppugnationi chemicae, praesertim in ambitibus acidicis vel summus temperatus. Haec ratio coatingis saepe specificata est in processibus mineralibus et applicationibus quibusdam hydraulicis.
Nickel and Hard Chromium Coated Hydraulic Piston Rod Cum nickel underlayer and hard chromium top layer, Haec anconia praebet chemicam resistentiam in ambitibus acidicis vel summus temperaturis, idoneam ad processui mineralem et systemata hydraulica flagitat. Visum Product → Alternativa, ut ceramic coating, laser cladding, et QPQ eliguntur, cum applicationis duritiem altiorem vocat, melior scelerisque resistentia, vel chemiae superficies omnino diversa. Haec magis propria sunt et plerumque cariora quam dura chrome. Multis cylindricis hydraulicis, statera pretii-faciendi, adhuc durum chrome plating adiuvat.
Chrome ferreus patella pistonis adhibentur ubicumque cylindrici hydrauli vel pneumatici motum continuum faciunt et condiciones punientes. Maiores partes includunt machinam constructionem, fodienda instrumenta, plantas metallurgicas, machinas portus et navis, incepta conservativa aquae, et apparatum olei. Communis filo summus est cyclorum officium, contagione laesura et detectio elementorum.
Supplementum quod directe cum instrumentis fabricantibus operatur, melius capiet quid hae industriae postulant. Exempli causa, opificem cum institutis relationibus cum effectoribus machinariorum constructionis ducentibus familiare erit cum toleranciis et probatis requisitis ad cylindros excavatores. Hoc genus experimenti apparet in virgis traditarum constantiam.
Ad vitandam pretiosam admirationem, haec prae oculis habemus.
Primo, ambitus operationis definias. Estne cylindrus obnoxius aquae marinis, vel aqua acidica mea, vel alta humiditas? Responsa constituunt crassitudinem efficiens et an unum stratum chrome durum satis sit.
Secundo, significat patientiam. Ferreus chrome plating mensurabilis virgae crassitudinem addit. Si diametri 40 mm perfecti opus est, patella crassitudine in prebenda stridor includi debet. Hoc est, ubi te periti amet nisi tempus.
Tertio, vide documenta. Certus virga factoris testimonium praebere poterit, crassitudinem tabularum nuntiationum, et systema certificationis qualitatis ut ISO 9001 et ISO 14001. Hae certificationes indicant processum elit moderatum, iterabilem habere.
Quarto, considera summam impensam, non unitas pretium. Virga cum chromate crassiore et polita cinematographica maiore sursum fronte constare potest, sed pluries vitam servitutis extendere potest. In gravibus machinis, una reparatio incondita facile primos sumptus salvos e virga viliore superare potest.
Confirmandi denique facultatem productionis. Si stabilis virgarum pistonium copia indiges, roga de consilio fabricae fabricae magnitudine et productione. Fabrica cum facilitate maiori et multi- gradatim processu catenae certius tempora plumbea praebere potest.
Eligendo difficile chrome anconem patella non est exercitatio in legendo vilissimo pretio. Est de adaptare litura ad condiciones operandas tuas et socium confidens cum processu reali imperii. Cum virga recte patellatur, tacitum fit elementum, quod systema hydrau tuum de die in diem currit.
Contact Us
+86-137-0618-5800
3 Dujuan West Road, Hudai Urbs, Binhu District, Wuxi urbs, Jiangsu Provinciae
Get in Touch
Mobile